
- ホーム
- >
- パンチングメタルコラム
- >
- コラム
- >
- 目隠し・通気用途に使われるパンチングメタル - 孔径・開孔率による違い
パンチングメタルコラム
Perforated Metal Column
目隠し・通気用途に使われるパンチングメタル - 孔径・開孔率による違い
2026.09.15
建築物の外装やフェンス、設備カバーなどでは、「内部を見えにくくしたい」「外からの視線を抑えたい」という目隠しの役割と、通気・換気のために空気を通す役割の両方が求められることがあります。
このような用途で使用される資材の一つがパンチングメタルです。
本記事では、目隠し性能そのものを設計する立場ではなく、パンチングメタル専門メーカーの視点から、孔径・ピッチ・配列・開孔率を変えることでパンチングメタルの見え方や通気性がどのように変わるのか、また製作時に検討されるポイントについて解説します。
目隠しと通気の関係
目隠しと通気は、一般的には相反する方向に働きます。
開孔率を高くすると空気が通るための開口面積は大きくなりますが、その分、向こう側も見えやすくなる傾向があります。
反対に、開孔率を低くすると向こう側は見えにくくなりますが、通気に使える開口面積は小さくなります。
ただし、実際の見え方は開孔率だけでなく、孔径、ピッチ、配列、板厚、見る距離や角度、パンチングメタルと背後の対象物との距離、明るさなどによっても変化します。
そのため、パンチングメタルメーカーとしては「何%の開孔率なら目隠しできる」と一律に判断するのではなく、用途に応じて必要とされる孔径・ピッチ・配列・開孔率などの仕様を検討し、製作可能なパンチングメタルとして提案・製作することが重要です。
孔径によって見え方は変わる
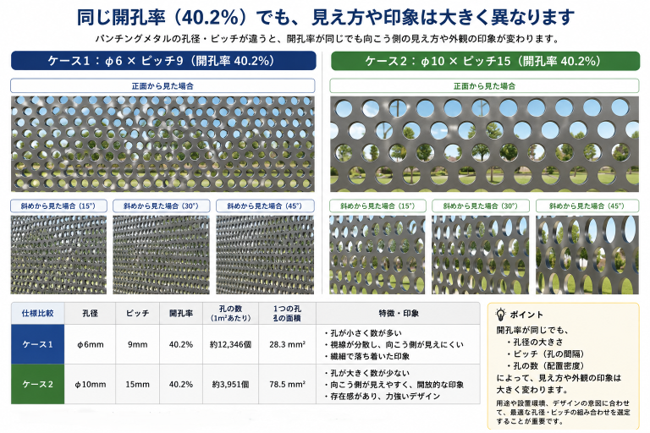
同じような開孔率であっても、孔径が異なればパンチングメタルの見え方は変わります。
例えば、大きな孔を少ない数で配置した場合と、小さな孔を多数配置した場合では、開孔率が近くても向こう側の見え方や外観の印象は同じではありません。
小径孔を細かいピッチで配置すると、一定の開孔率を確保しながら、細かな孔が連続する外観をつくることができます。
一方、大径孔では一つ一つの孔から見える範囲が大きくなります。
ピッチ
ピッチとは、隣り合う孔の中心から中心までの距離です。
同じ孔径であれば、ピッチを狭くするほど孔の数が増えて開孔率は高くなり、ピッチを広くするほど開孔率は低くなります。
ただし、孔径に対してピッチを極端に狭くすると、孔と孔の間(ホネ)に残る材料が少なくなり、加工時の変形や製品強度などにも影響します。
目隠し・通気用途であっても、希望する開孔率だけでなく、材質・板厚・孔径との組み合わせを含めて、実際に安定して加工できる仕様かどうかを検討する必要があります。
配列と開孔率
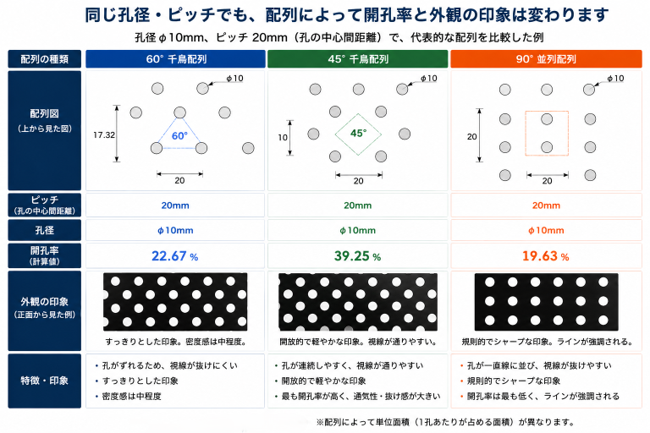
丸孔パンチングの代表的な配列には、60°千鳥、45°千鳥、並列などがあります。
同じ孔径・ピッチであっても配列によって開孔率は異なります。
一般的な配列では、同じ孔径・ピッチの場合、「45°千鳥 > 60°千鳥 > 並列」の順に開孔率が高くなります。
また、配列が変われば孔の並び方そのものが変わるため、外観の印象も変化します。
したがって、目隠し・通気用途では、必要な開孔率だけでなく、外観や意匠性も含めて配列を選定することが重要です。
【図案:60°千鳥・45°千鳥・90°並列を同じ孔径・ピッチで比較】
――― 開孔率だけで目隠し性能は決まらない ―――
開孔率はパンチングメタルの開いている面積の割合を示す重要な数値ですが、開孔率が同じだからといって、見え方まで同じになるわけではありません。
孔径・ピッチの組み合わせが違えば、一つ一つの孔の大きさや孔の数が変わります。
また、見る距離や角度、パンチングメタルの背後が明るいか暗いかによっても、向こう側の見え方は変化します。
孔径と板厚によって斜め方向からの見え方が変わる
パンチングメタルの孔には、素材の板厚分の奥行きがあります。
そのため、正面から見た場合には孔を通して向こう側が見えていても、見る角度が斜めになるにつれて孔の断面が視線を遮るようになり、孔径と板厚の組み合わせによっては、一定の角度を超えると向こう側がほとんど見えなくなる場合があります。
一般的には、孔径に対して板厚が厚くなるほど斜め方向から視線が通りにくくなります。
このように、目隠し用途のパンチングメタルを検討する場合には、開孔率だけでなく、孔径と板厚の関係、さらに実際にどの方向から見られるのかについても考慮することが重要です。
また背後の明るさなどにも左右されるため、必要に応じて実物サンプルで確認することも有効です。
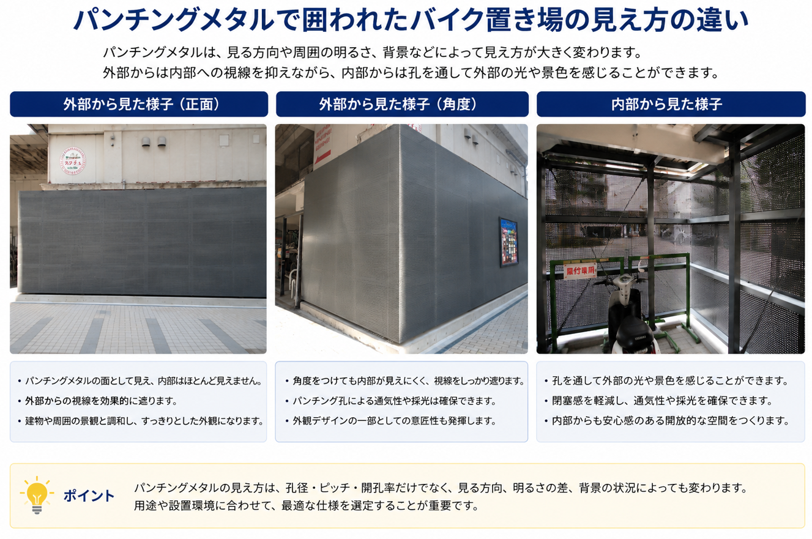
【物件事例写真】パンチングメタルで囲われたバイク置き場。外部、内部から見え方の違い。
通気用途での考え方
パンチングメタルは孔を通して空気を通すことができるため、設備カバー、機械カバー、外装スクリーン、空気の流れを必要とする囲いなどにも使用されています。
ただし、パンチングメタルの開孔率と、製品や設備全体として必要な換気量・通風性能は同じ意味ではありません。
実際の通気性能は、孔径・開孔率だけでなく、風速、圧力損失、設置面積、周囲の構造などさまざまな条件によって変化します。
必要な換気量や圧力損失などの性能設計は、設備メーカーや設計者などによる検討が必要です。
パンチングメタルメーカーは、そこで求められた孔径・ピッチ・開孔率・寸法などを実際の製品として製作します。
材質・板厚も重要な要素
目隠しや通気を目的としてパンチングメタルを使用する場合でも、孔の仕様だけでなく材質や板厚の検討が必要です。
代表的な材質には、スチール、ステンレス、アルミニウムなどがあります。屋内・屋外、耐食性、重量、表面処理などの条件に応じて材質が選定されます。
また、開孔率を高くすると材料が除去される割合が増え、荷重を支える有効断面積が減少するため、強度や剛性は低下する傾向があります。
大型パネルや屋外で使用する部材では、板厚や補強、取付方法などを含めた構造設計が必要になる場合があります。
ガクブチ(非開孔部)を設けられる
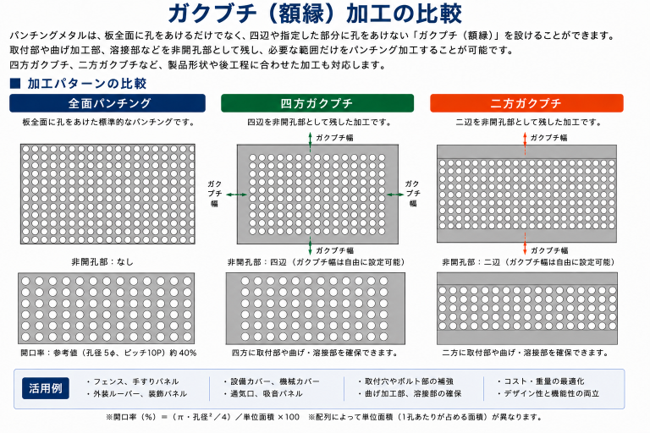
パンチングメタルは、板全面に孔をあけるだけでなく、四辺や指定した部分に孔をあけない「ガクブチ(額縁)」を設けることができます。
例えばフェンス、外装パネル、設備カバーなどでは、取付部や曲げ加工部、溶接部などを非開孔部として残し、必要な範囲だけをパンチング加工することができます。
また、四方ガクブチ、二方ガクブチなど、製品形状や後工程に合わせた加工も可能です。
このように「どこに孔をあけ、どこを残すか」を設定できることは、パンチングメタルの大きな特徴の一つです。
【図案:全面パンチング、四方ガクブチ、二方ガクブチの比較】
目隠し・通気用途で使用される例
パンチングメタルは、目隠しと通気の両方が求められるさまざまな用途で使用されています。
例えば、建築物の外装・スクリーン、フェンス・門扉、バルコニーや設備スペースの目隠し、機械・設備カバー、空調・換気設備周辺のカバー、駐輪場やごみ置き場などの囲いが挙げられます。
用途によって求められる見え方、開孔率、材質、板厚、寸法などは異なるため、それぞれの要求条件に合わせたパンチングメタルの仕様が必要になります。
パンチングメタルメーカーの役割
目隠し性能や通気性能を含む建築物・設備全体の性能は、パンチングメタルだけで決まるものではありません。
設置場所、見る方向、周囲の明るさ、必要換気量、風圧、取付方法、構造などを含む全体設計は、設計事務所、建築・設備メーカーなど、それぞれの専門分野で検討されます。
一方、パンチングメタルメーカーには、その要求に対して、孔径・ピッチ・配列・開孔率・材質・板厚・ガクブチ・製品寸法などを検討し、実際に加工可能なパンチングメタルとして製作する役割があります。
例えば、「この開孔率にしたい」「できるだけ小さい孔で指定の開孔率を確保したい」「取付部分だけ孔をあけずに残したい」「この材質・板厚で指定の孔径を加工できるか」といった内容は、パンチングメタルメーカーが専門性を発揮できる領域です。
ウチヌキの特注パンチングメタル
株式会社ウチヌキでは、パンチングメタル専門メーカーとして、さまざまな仕様のパンチング加工に対応しています。
パンチング加工に使用する金型を自社で設計・製作しているため、一般的な規格品だけでなく、用途に応じた孔径・ピッチ・配列などの特注仕様にも柔軟に対応しています。
目隠し・通気用途においても、指定された孔径・ピッチ・配列への対応、要求される開孔率に応じた仕様の検討、小径孔のパンチング加工、さまざまな材質・板厚への対応、ガクブチや部分的な非開孔部を設けた加工、大型サイズのパンチング加工など、要求仕様に応じた製作に対応しています。
規格品では希望する見え方や開孔率を得られない場合や、特殊な孔径・ピッチ・ガクブチなどが必要な場合もご相談ください。
まとめ
パンチングメタルは、孔径・ピッチ・配列・開孔率を変えることで、さまざまな見え方や開口の仕様をつくることができます。
ただし、実際の目隠し性能や通気性能は、見る距離・角度、設置環境、周囲の構造などにも左右されるため、建築物や設備全体としての性能設計は設計者や専門メーカーによる検討が必要です。
ウチヌキでは、パンチングメタル専門メーカーとして、自社で金型を設計・製作し、規格品から特注仕様まで幅広いパンチング加工に対応しています。
目隠し・通気用途で特殊な孔径・ピッチ・開孔率が必要な場合や、ガクブチを含む特注パンチングメタルをご検討の際は、お気軽にご相談ください。
